A inspeção em linha costuma ser vendida como uma forma de detectar defeitos com mais rapidez. Em uma linha de fundição de ferro de precisão real, seu maior valor muda quando as decisões são tomadas. Tenho trabalhado com produção de peças fundidas de ferro na Ningbo Supreme Machinery Co., Ltd desde os dias em que as peças fundidas de ferro cinzento e ferro dúctil eram inspecionadas principalmente a olho nu, com torneira e compasso de calibre. A mudança para linhas automatizadas e inspeção em linha não eliminou a necessidade de experiência. Ela transferiu essa experiência rio acima – para fusão, vazamento, resfriamento e até mesmo usinagem. Este artigo analisa como a inspeção em linha realmente altera o controle de qualidade da fundição de ferro de precisão, quais tecnologias compensam e onde elas ainda são insuficientes.
A inspeção em linha não é apenas raio X: o que realmente usamos em linhas de fundição de ferro
Quando os clientes ouvem que usamos inspeção em linha para fundição de ferro de precisão, muitos presumem que estamos falando de raios X de cada peça. Isso não é realista. O raio X é útil, mas é lento, caro e muitas vezes um exagero para uma carcaça de bomba de ferro cinzento ou um corpo de válvula de ferro dúctil. O que realmente funciona em uma linha de produção é uma abordagem em camadas: análise térmica no forno, monitoramento infravermelho na estação de vazamento, visão mecânica após a limpeza e raios X direcionados ou testes ultrassônicos para lotes críticos.
Na Ningbo Supreme Machinery Co., Ltd, produzimos ferro casgrayntig,fundição de ferro dúctil, efundição de precisãohá mais de 25 anos. A empresa começou em 1990 com fundições de ferro e aço inoxidável, e depois adicionou uma linha de fundição de aço após 2000. Ao longo desse tempo, nossas linhas de produção passaram de trabalho manual para máquinas automáticas. A única lição que se repete é simples:a inspeção em linha só funciona quando está vinculada a uma decisão do processo.Se os dados não alterarem o próximo aquecimento, o próximo molde ou a próxima configuração de usinagem, serão apenas registros.
O argumento do custo: por que um elenco rejeitado é apenas uma perda visível
Quando uma peça fundida de ferro de precisão é rejeitada na inspeção final, a perda visível é a própria peça fundida. A perda invisível geralmente é maior. Você já consumiu energia de fusão, areia de moldagem, mão de obra, subsídio de usinagem e, às vezes, um intervalo de entrega ao cliente. Para um coletor hidráulico de ferro dúctil feito de acordo com ASTM A536 65-45-12, um defeito de contração encontrado após a usinagem pode significar uma peça sucateada que já possui 2–3 mm de material removido das faces críticas. Isso não é apenas uma perda de elenco. É uma perda de capacidade de usinagem.
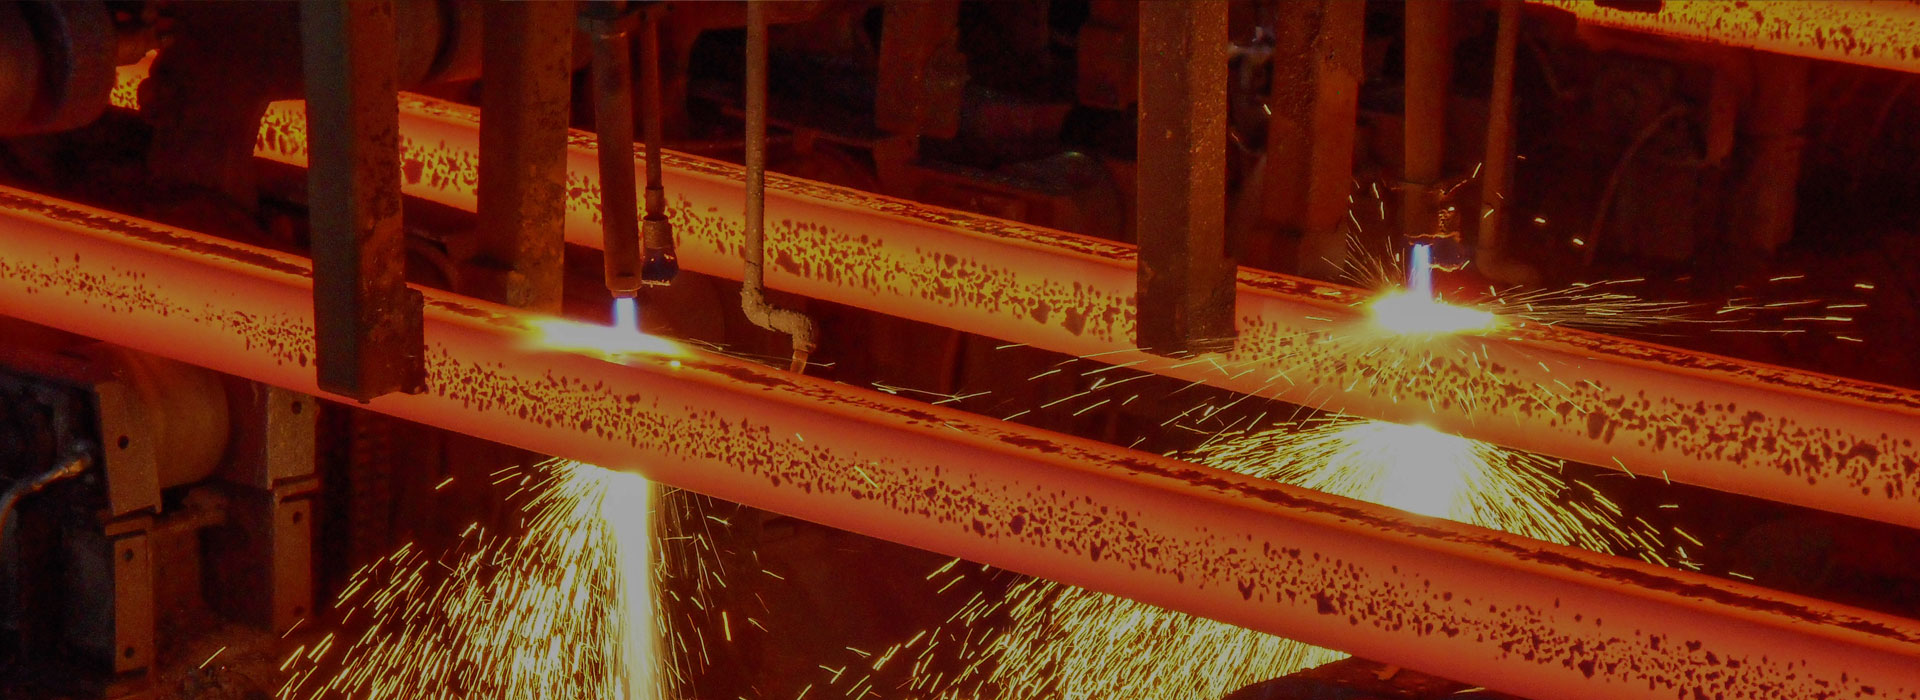
É por isso que prefiro julgar a inspeção em linha pela rapidez com que ela pode intervir. Uma leitura de análise térmica que sinaliza uma tendência de magnésio residual baixo antes do vazamento pode economizar uma panela inteira. Uma câmera infravermelha que detecta uma temperatura de vazamento abaixo de 1380°C pode evitar fechamentos a frio em peças fundidas de ferro cinzento de paredes finas. Uma estação de visão mecânica após o jateamento pode detectar uma rachadura na superfície antes que a peça chegue ao centro de usinagem. Nada disso substitui a inspeção final. Eles reduzem o número de defeitos que chegam à inspeção final.
Combinando tecnologia de inspeção com ferro cinzento, ferro dúctil e fundição de precisão
Nem toda tecnologia de inspeção em linha se adapta a todos os processos de fundição de ferro. A tabela abaixo é a comparação prática que utilizo ao configurar uma linha. Não é uma classificação teórica. Isso reflete o que vimos funcionar em áreas de produção reais.
| Tecnologia | Melhor ajuste | Velocidade de detecção típica | Principais Defeitos Detectados | Limitação na fundição de ferro |
|---|---|---|---|---|
| Análise térmica | Controle de fusão e nodularização | 30–90 segundos por bateria | Deriva equivalente de carbono, desbotamento da nodularidade, tendência ao frio | Medição indireta; precisa de calibração com metalografia |
| Imagem térmica infravermelha | Temperatura de vazamento e enchimento do molde | Tempo real durante o vazamento | Fechamentos a frio, erros de funcionamento, desvio de temperatura de vazamento | Somente linha de visão; a fumaça e o posicionamento da concha podem interferir |
| Visão de máquina | Inspeção de superfície após limpeza | 1–5 segundos por parte | Rachaduras, rebarbas, fechamentos a frio, falta de material, inclusão de areia | Não é possível ver defeitos internos; iluminação e orientação das peças são importantes |
| Raio X em tempo real | Fundições de ferro e aço dúcteis críticas para a segurança | 10–60 segundos por parte | Porosidade de contração, rachaduras internas, inclusões | Alto custo; velocidade de linha mais lenta; requisitos de segurança contra radiação |
| Teste ultrassônico | Fundições de ferro dúctil e aço de seção pesada | 2–10 segundos por ponto | Vazios internos, fissuras, variação de nodularidade em seções espessas | Requer acoplamento; geometrias complexas são difíceis |
Para peças fundidas de ferro cinzento, como corpos de válvulas hidráulicas e componentes de máquinas-ferramenta, a visão mecânica e o monitoramento de vazamento por infravermelho geralmente proporcionam o melhor retorno. A grafite em flocos do ferro cinzento proporciona bom amortecimento e condutividade térmica, mas também significa que defeitos superficiais são comuns o suficiente para justificar a inspeção visual automatizada. Para peças fundidas de ferro dúctil, a análise térmica e os raios X direcionados são mais importantes porque a nodularidade e a solidez interna afetam diretamente o alongamento e a vida em fadiga. Para fundição de precisão, a prioridade muda para as dimensões do padrão de cera e a integridade da carcaça, onde a digitalização a laser e o registro de dados do processo geralmente são mais importantes do que a radiografia em linha.
Como a inspeção em linha se conecta à usinagem e à montagem
Uma coisa que aprendi em anos produzindo peças fundidas de ferro na Ningbo Supreme Machinery Co., Ltd é que o controle de qualidade não pode parar na porta da fundição. Uma peça fundida de ferro de precisão que passa na inspeção dimensional ainda pode falhar no centro de usinagem se a dureza ou microestrutura da peça fundida variar. O ferro cinzento com frio, por exemplo, pode medir dentro da tolerância, mas destruir as ferramentas de metal duro. O ferro dúctil com baixa nodularidade pode usinar facilmente, mas falha no teste de pressão.
É aqui que os dados de inspeção em linha se tornam valiosos além da fundição. Quando registramos resultados de análises térmicas, temperaturas de vazamento e dados de resfriamento por lote, podemos correlacioná-los com o desempenho da usinagem. Se um cliente relatar vibração ou desgaste excessivo da ferramenta em um lote específico de peças fundidas de ferro cinzento, podemos rastrear o equivalente de carbono e a taxa de resfriamento. Se uma peça fundida de ferro dúctil falhar no teste de vazamento após a usinagem, podemos revisar o resíduo de magnésio e a tendência de nodularidade. Essa rastreabilidade não é glamorosa, mas é o que transforma o controle de qualidade em controle de processo.
Para clientes que recebem de nós peças fundidas de ferro e peças usinadas acabadas, essa ligação reduz o jogo de culpa. Em vez de discutir se o defeito veio de fundição ou usinagem, podemos analisar os dados juntos.
Um exemplo prático de configuração para coletores hidráulicos de ferro dúctil
Deixe-me dar um exemplo concreto. Suponha que estejamos operando um coletor hidráulico de ferro dúctil com espessura de parede de 8–12 mm, material ASTM A536 65-45-12 e tolerância de usinagem de 2,5 mm nas faces críticas. O cliente exige um teste de estanqueidade após usinagem e uma nodularidade de pelo menos 85%.
No lado da fusão, usaríamos espectrometria de emissão óptica para química e análise térmica para equivalente de carbono e tendência de nodularidade. A janela alvo é C 3,5–3,7%, Si 2,2–2,5%, Mg 0,04–0,06%. No lado do vazamento, a imagem térmica infravermelha monitora a temperatura do vazamento, mantendo-a entre 1390°C e 1420°C. Após a limpeza, a visão mecânica verifica se há rachaduras na superfície e fechamentos a frio. Para lotes críticos, testes de raios X ou ultrassônicos em tempo real verificam a contração interna na seção espessa ao redor das saliências da porta.
Esta configuração não inspeciona todas as peças com raios X. Ele usa a tecnologia certa no estágio certo. O resultado são menos surpresas na usinagem e uma taxa de aprovação no teste de pressão mais estável. Na minha experiência, essa combinação é mais importante do que comprar a máquina de inspeção mais cara do mercado.
O que eu verificaria antes de comprar um sistema de inspeção em linha
Se você estiver avaliando a inspeção em linha para fundição de ferro de precisão, eu faria quatro perguntas antes de consultar os folhetos dos equipamentos. Primeiro, que defeito você está tentando prevenir e em que estágio do processo ele se origina? Segundo, o que você fará com os dados: eles alterarão um ponto de ajuste, interromperão um vazamento ou ajustarão um deslocamento de usinagem? Terceiro, qual é o custo de um defeito não detectado versus o custo do sistema de inspeção? Quarto, quem fará a manutenção e calibração do sistema após a instalação?
Na Ningbo Supreme Machinery Co., Ltd, nossa produção evoluiu do trabalho manual para máquinas automáticas porque a automação resolve problemas de consistência que o trabalho manual não consegue. Mas a automação sem feedback do processo é apenas uma variação mais rápida. A inspeção em linha é o ciclo de feedback que torna a automação útil para o controle de qualidade de fundição de ferro de precisão.
Perguntas frequentes
A inspeção em linha substitui a inspeção final para peças fundidas de ferro?
Não. A inspeção em linha reduz o número de defeitos que chegam à inspeção final, mas a inspeção final ainda é necessária para amostragem de lote e critérios de aceitação específicos do cliente. Para peças fundidas de ferro dúctil críticas para a segurança, os testes dimensionais e de pressão finais continuam obrigatórios.
Qual tecnologia de inspeção em linha é mais econômica para fundição de ferro cinzento?
Para a maioria das linhas de fundição de ferro cinzento, a visão mecânica após a limpeza e o monitoramento infravermelho da temperatura de vazamento oferecem o retorno mais rápido. Eles detectam defeitos superficiais e fechamentos a frio sem diminuir significativamente a velocidade da linha. A análise térmica também é importante, mas é uma ferramenta de controle de fusão e não uma ferramenta de inspeção de peças.
A inspeção em linha pode detectar problemas de nodularidade no ferro dúctil antes do vazamento?
Pode indicar uma tendência, mas não fornece um número final de nodularidade em tempo real. A análise térmica combinada com a metalografia rápida pode mostrar se o magnésio residual e a curva de resfriamento estão dentro da janela esperada. Se a tendência estiver fora da janela, a fundição pode ajustar o tratamento ou a sequência de vazamento.
Como a Ningbo Supreme Machinery Co., Ltd oferece suporte à inspeção em linha para fundição de precisão?
Para fundição de precisão, nos concentramos na estabilidade dimensional do padrão de cera, na espessura da casca e nos registros de temperatura de vazamento. A varredura a laser e o registro de dados de processo são frequentemente mais úteis do que os raios X em linha para essas peças fundidas. Configuramos a abordagem de inspeção com base na liga, na geometria e no padrão de aceitação do cliente.
Quais padrões são comumente referenciados para inspeção de fundição de ferro?
Referências comuns incluem ASTM A48 para ferro cinzento, ASTM A536 para ferro dúctil, ISO 1083 para ferros fundidos de grafite esferoidal, ISO 8062 para tolerâncias dimensionais e ASTM E446 ou E186 para exame radiográfico. A norma aplicável depende do material e da aplicação.
Se você estiver avaliando a inspeção em linha para um projeto de fundição de ferro de precisão ou quiser discutir ferro cinzento, ferro dúctil ou controle de qualidade de fundição de precisão, entre em contatoMáquinas Supremas Co. de Ningbo, Ltddiretamente. Compartilhe sua qualidade de material, dimensões críticas e preocupações com defeitos, e poderemos ajudar a definir uma configuração prática de inspeção para sua linha de produção.